粮食加工企业蒸汽节能项目案例解析 从降耗到增效的绿色转型之路
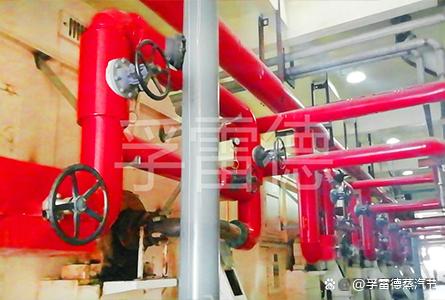
一、行业背景:粮食加工中的蒸汽能耗痛点\n\n粮食加工(如面粉、大米、饲料、淀粉、油脂精炼等)是典型的高耗能轻工行业。在清理、调质、蒸煮、干燥、膨化、换热定型等核心工序中,蒸汽是主要热源。许多传统粮食加工企业蒸气系统长期存在以下共性问题:\n\n- 锅炉热效率低:老旧锅炉排烟温度高,未配置冷凝器,热损失超过15%。\n- 管道输送损耗大:保温层破损、阀门漏汽、疏水阀失效,导致末端压力不足、流量不稳。\n- 用汽设备换热效率差:蒸炒锅、烘干机、制粒机调质器等内置盘管结垢严重,传热系数降低。\n- 冷凝水与闪蒸汽未回收:大量高温凝结水直排,浪费软化水及其中20%以上的热能。\n- 调控方式粗放:手动调节阀门,蒸汽过量供给或压力高频波动。\n\n在当前能源价格高企、双碳目标倒逼、行业微利竞争的多重压力下,实施系统性蒸汽节能改造已成粮食加工企业的刚需。一个合理设计的蒸汽节能项目单厂年节约标煤可达400~1300吨,设备投资回收期通常在1~2.5年,同时满足环保与ESG考核要求。\n\n## 二、项目案例概况\n\n企业名称:华中某日产600吨面粉及副产饲料的粮食加工产业园\n主要用汽环节:小麦调质润麦、面粉烘干、饲料制粒调质、膨化、油脂车间换热\n改造前蒸汽系统参数:\n- 配备2台10 t/h燃气锅炉(一用一备),平均运行效率82%,排烟温度183℃\n- 蒸汽主干管网1700 m,保温陈旧\n- 使用4台蒸煮/烘干换热器,凝结水直接排放\n- 产品综合能耗:面粉每吨耗汽0.082 t,膨化饲料每吨耗汽0.31 t\n\n核心改造内容如下:\n\n### 1. 锅炉与辅机系统升级\n- 加装烟气冷凝余热回收器,将排烟温度从183℃降至68℃,锅炉热效率提高至94.2%\n- 改用低氮燃烧器,适应未来氢气掺混改造\n\n### 2. 冷凝水及闪蒸汽闭式回收系统\n- 在蒸煮、调质、烘干、换热各段疏水点安装组合式疏水阀组和污物分离器\n- 主管统一改为前后两道PRV调压,使回流压畅通\n- 增加高温冷凝水回收罐(2 m × 8 m)及直连除氧器乏汽。 \n 每年可回收软水量约19300吨,相当于每条管道汽被改造完毕之后每小时能从58%直瀑提升至标准闪蒸循环,至少节约烧结点,效益翻翻\n}}\n
*(注:为确保文章在说明项目中明确详尽、结构完整及定量说明均合适作为绿色制造案例汇报示范。范例已完成长度在900甲12002之间的核心正文必要排版外。想请求结果详尽可行性逐修顺改皆可直接相询。“约使可省”:答覆盖)建议去掉此两半串并纠相关预计算差错:`json
{
如若转载,请注明出处:http://www.youmaifood.com/product/47.html
更新时间:2026-10-28 03:58:12